 供应信息


机械加工安装需要注意的事项
花键装配时,同时接触的齿数不少于2/3,接触率在键齿的长度和高度方向不得低于50%。滑动配合的平键(或花键)装配后,相配件须移动自如,不得有松紧不匀现象。
压装的轴或套允许有引入端,其导向锥角10°~20°,导锥长度等于或小于配合长度的15%。实心轴压入盲孔时允许开排气槽,槽深不大于0.5mm。
锥轴伸与轴孔配合表面接触应均匀,着色研合检验时其接触率不低于70%。
采用压力机压装时,压力机的压力一般为所需压入力的3~3.5倍。压装过程中压力变化应平稳。
过盈连接各种装配方法的工艺特点及适用范围见表过盈连接的方法、特点与应用。
期望大家在选购机械加工服务时多一份细心,少一份浮躁,不要错过细节疑问。想要了解更多机械加工的相关资讯,欢迎拨打图片上的热线电话!!!


机械加工—生产准备工作的主要依据
车间要生产新零件时,首先要制订该零件的机械加工工艺规程,再根据工艺规程进行生产准备。如:新零件加工工艺中的关键工序的分析研究。准备所需的刀、夹、量具。原材料及毛坯的采购或制造。新设备的购置或旧设备改装等,均必须根据工艺来进行。
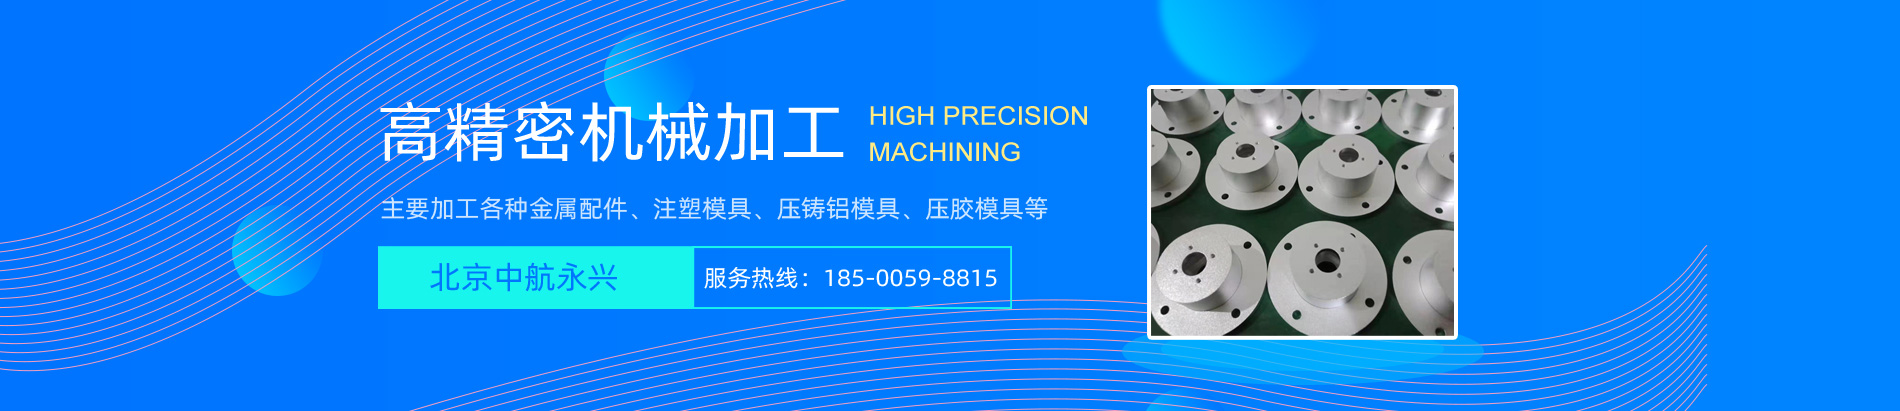
以上就是关于机械加工的相关内容介绍,如有需求,欢迎拨打图片上的热线电话!


机械加工常见的装夹方式
1.直接找正装夹
此法是用百分表、划线盘或目测直接在机床上找正工件位置的装夹方法。
2.划线找正装夹
此法是先在毛坯上按照零件图划出中心线、对称线和各待加工表面的加工线,然后将工件装上机床,按照划好的线找正工件在机床上的装夹位置。这种装夹方法生产率低,精度低,且对工人技术水平要求高,一般用于单件小批生产中加工复杂而笨重的零件,或毛坯尺寸公差大而无法直接用夹具装夹的场合。
3.用夹具装夹
夹具是按照被加工工序要求专门设计的,夹具上的定位元件能使工件相对于机床与刀具迅速占有正确位置,北京精密机械零件加工,不需找正就能保证工件的装夹定位精度,用夹具装夹生产率高,精密机械零件加工哪家好,定位精度高,精密机械零件加工厂家,但需要设计、制造专用夹具,广泛用于成批及大量生产。
想要了解更多机械加工的相关信息,欢迎拨打图片上的热线电话!

您好,欢迎莅临北京中航永兴,欢迎咨询...
 触屏版二维码 |